Artykuł sponsorowany
Dokumentacja CAD dla detali ciętych laserowo — co najczęściej psuje wymiar i montaż
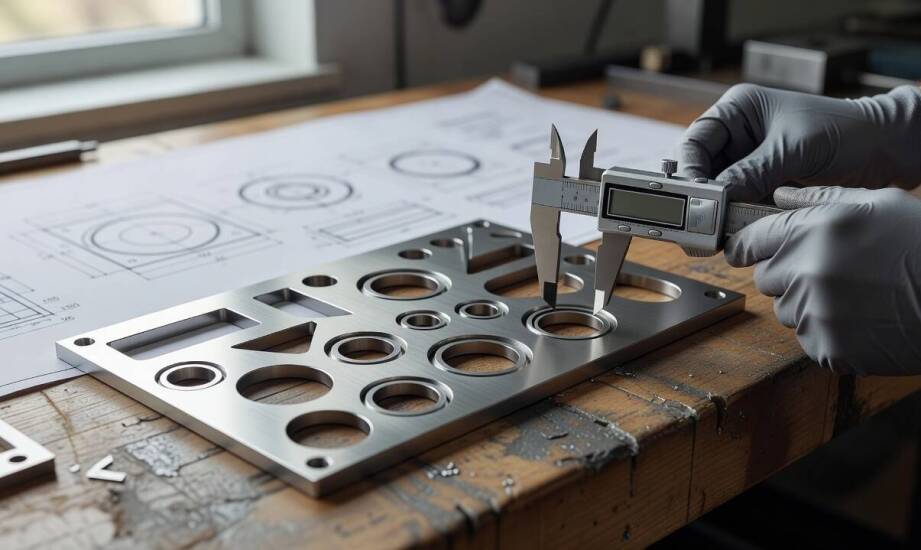
Poprawny model w środowisku 3D nie gwarantuje udanego detalu, gdy jego geometria koliduje z fizyką topienia metalu. Oprogramowanie inżynierskie przyjmuje idealne warunki, ignorując wprowadzanie dużej ilości ciepła w wąską strefę obróbki. Projektant musi uwzględnić nie tylko wymiary nominalne, ale także zachowanie materiału pod wpływem wysokiej temperatury i naprężeń. Zrozumienie sposobu prowadzenia wiązki światła na krawędziach oraz w ciasnych przestrzeniach pozwala uniknąć kosztownych poprawek na hali. Wyeliminowanie błędów już na etapie eksportu dokumentacji do formatu DXF ułatwia pracę technologom i przyspiesza realizację zlecenia.
Przeczytaj również: Blachodachówka czy blacha aluminiowa? Porównanie materiałów na dachy w Bydgoszczy
Wpływ geometrii detalu na poprawność wymiarową
Zbyt małe promienie wewnętrzne, ciasne otwory i ostre narożniki stanowią główną przyczynę problemów montażowych. Konstruktorzy często rysują idealne kąty proste bez zaokrągleń odciążających. Promień narożnika powinien być uzależniony od grubości arkusza oraz technologii generowania wiązki. Zastosowanie promienia rzędu 0,5 mm sprawdza się w przypadku cienkich blach, jednak grubsze przekroje wymuszają projektowanie odpowiednio większych łuków. Taki zabieg technologiczny zapobiega koncentracji naprężeń i powstawaniu mikropęknięć w strukturze krystalicznej metalu. Otwory o średnicy mniejszej niż grubość arkusza prowadzą do miejscowego przegrzania. Nadmiar ciepła nie rozprasza się równomiernie, co deformuje krawędzie i utrudnia późniejsze gwintowanie.
Przeczytaj również: Wpływ precyzyjnego sterowania natężeniem przepływu na jakość produkcji w przemyśle metalurgicznym
Proces wypalania wiąże się ze zjawiskiem kerfu, czyli powstawaniem szczeliny o określonej szerokości. Ubytek materiału dla cienkich blach wynosi najczęściej od 0,1 do 0,3 mm. Oprogramowanie typu CAM potrafi automatycznie skorygować ten parametr, ale inżynier musi przewidzieć odpowiednie luzy projektowe. Brak kompensacji ubytku materiału skutkuje utratą wymiaru nominalnego wyciętego elementu. Określanie sztywnych tolerancji na poziomie ±0,005 mm na rysunku płaskim rzadko znajduje pokrycie w rzeczywistości produkcyjnej. Dokładność wykonania zależy od sztywności ramy konkretnej obrabiarki, dynamiki napędów liniowych i gatunku stali. W praktyce zakłada się orientacyjne zakresy błędu rzędu ±0,1 do ±0,2 mm dla detali o standardowych gabarytach.
Przeczytaj również: Jak wylewki anhydrytowe przyczyniają się do oszczędności energetycznej?
Specyfika obróbki profili i planowanie montażu
Płaskie arkusze leżą stabilnie na ruszcie maszyny, co ułatwia pozycjonowanie i utrzymanie parametrów cięcia. Profile zamknięte oraz rury wymagają zastosowania osi obrotowej. Wiązka światła ma tam utrudniony dostęp, a sam detal opiera się wyłącznie na rolkach i uchwytach. Minimalna średnica rury zdatnej do obróbki nie jest uniwersalnym standardem rynkowym. W przykładowych systemach wyposażonych w uchwyty trójszczękowe dolny limit wynosi około 12 mm, co bezpośrednio wynika ze specyfikacji podajnika materiału. Wewnątrz zamkniętych przestrzeni energia cieplna kumuluje się bardzo szybko, wymuszając obniżenie mocy generatora dla ochrony przeciwległej ścianki przed niepożądanym przepaleniem. Zjawisko to występuje szczególnie intensywnie podczas pracy z grubościennymi profilami aluminiowymi.
Doświadczenia inżynierów z zakładu produkcyjnego Estimet potwierdzają, że czysta i przemyślana dokumentacja płaska redukuje czas przygotowania maszyny. Odpowiednio zaprogramowane cięcie laserem musi uwzględniać naddatki konieczne w kolejnych etapach produkcji. Luzy na gięcie wymagają obliczenia właściwego współczynnika przesunięcia osi obojętnej dla danej stali nierdzewnej. Spawanie metodami TIG i MIG/MAG narzuca z kolei konieczność wycięcia szczelin montażowych lub zamków wpustowych. Właściwe wyznaczenie punktów bazowych eliminuje potrzebę budowania skomplikowanych przyrządów spawalniczych.
Poprawnie skonstruowany model cyfrowy nie zwiększa prędkości pracy samej głowicy tnącej. Główna korzyść z rygorystycznego przestrzegania zasad projektowania polega na wyeliminowaniu wąskich gardeł w całym łańcuchu wytwórczym. Zaplanowanie odpowiednich promieni naroży, kompensacji ubytku materiału oraz luzów pod spoiny sprawia, że poszczególne elementy konstrukcji pasują do siebie bez wprowadzania naprężeń wymuszonych. Ogranicza to powstawanie kosztownych braków i znacznie skraca czas ostatecznego montażu. Konstruktor, który analizuje parametry pracy obrabiarki już w środowisku CAD, bezpośrednio wpływa na płynność realizacji skomplikowanych projektów metalowych.
Kategorie artykułów
Polecane artykuły

Oversize tunika – praktyczne porady, jak ją nosić z jeansami
Sweter tunika oversize to idealny wybór na chłodniejsze dni, łączący w sobie wygodę i styl. Wykonany z wysokiej jakości materiałów, zapewnia komfort noszenia przez cały dzień. Dzięki luźnemu krojowi, sweter tunika oversize doskonale sprawdzi się zarówno w codziennych stylizacjach, jak i na bardziej

Ferie w górach - idealne miejsce dla miłośników zimowych sportów
Ferie w górach to doskonała okazja, aby połączyć aktywny wypoczynek z relaksem w malowniczej scenerii. Region górski oferuje nie tylko stoki narciarskie, ale także wiele innych atrakcji dla miłośników zimowych sportów. Świeże powietrze, piękne widoki oraz różnorodne formy aktywności na świeżym powie