Artykuł sponsorowany
Jak dobrać spawarkę do aluminium i stali nierdzewnej bez zgadywania ustawień
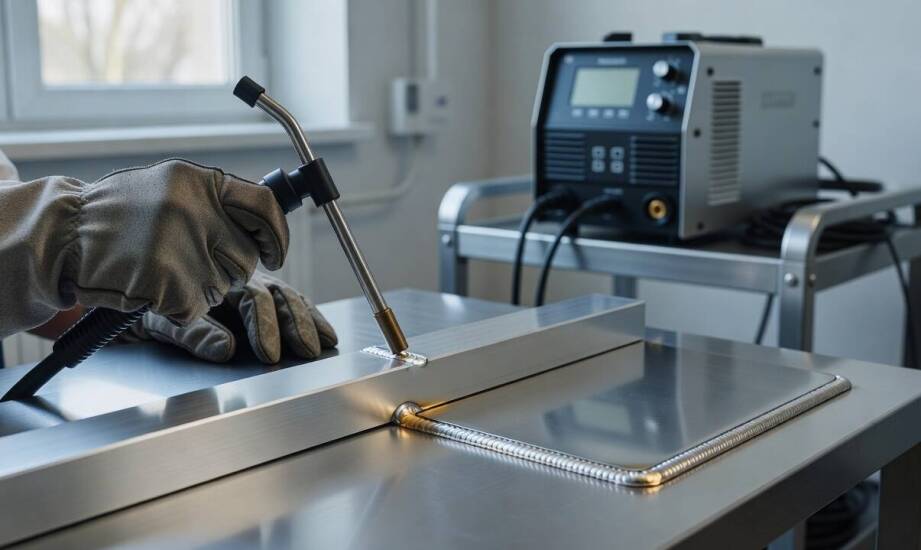
W codziennej pracy warsztatowej ta sama spawarka często daje zupełnie inne rezultaty podczas łączenia różnych materiałów. Aluminium wymaga znacznie większej energii na start ze względu na wysoką przewodność cieplną oraz trudną do przebicia warstwę tlenków na powierzchni. Z kolei stal nierdzewna zachowuje się odmiennie i szybko traci swoją naturalną odporność korozyjną przy najmniejszym nadmiarze wprowadzonego ciepła. Zrozumienie tych właściwości pozwala uniknąć frustracji i straty cennego surowca. Właściwe zestrojenie urządzenia sprawia, że cały proces staje się w pełni przewidywalny.
Parametry decydujące o jakości spoiny
Stabilność łuku, precyzyjna kontrola ciepła oraz odpowiednia osłona gazowa w największym stopniu wpływają na ostateczny efekt. Praca z aluminium metodą TIG opiera się na wykorzystaniu prądu przemiennego AC. Taki dobór biegunowości skutecznie rozbija barierę utlenionego materiału. W tym procesie wykorzystuje się wyłącznie czysty argon o przepływie od 12 do 18 litrów na minutę.
Sytuacja wygląda inaczej w przypadku drugiego z omawianych metali. Spawanie TIG stali nierdzewnej wymaga zastosowania prądu stałego DC oraz również czystego argonu. Z kolei mieszankę argonu z dwuprocentowym dodatkiem dwutlenku węgla rezerwuje się dla metody MIG/MAG, co ogranicza utlenianie jeziorka i chroni właściwości antykorozyjne. Wysoka przewodność cieplna stopów lekkich wymusza ustawienie wyższego natężenia prądu na milimetr grubości elementu. Zazwyczaj jest to około 40–50 amperów, podczas gdy nierdzewka zadowala się wartościami rzędu 30–40 amperów.
Przygotowanie i oczyszczenie powierzchni
Nawet najlepsze ustawienia maszyny nie przyniosą pożądanego efektu bez starannego przygotowania detalu. Odtłuszczenie i mechaniczne oczyszczenie krawędzi bezpośrednio rzutują na ostateczną wytrzymałość złącza. Aluminium wymaga usunięcia twardej powłoki tuż przed zajarzeniem łuku przy pomocy szczotki ze stali nierdzewnej. Niezbędne jest także staranne przetarcie powierzchni acetonem.
Obróbka stali nierdzewnej wiąże się z rygorystycznym zakazem używania narzędzi mających wcześniej kontakt ze zwykłą stalą węglową. Zapobiega to groźnym wtrąceniom żelaza. Do mycia stosuje się tu specjalistyczne preparaty całkowicie pozbawione chloru. Zaniedbanie tych podstawowych kroków prowadzi do powstania wewnętrznej porowatości.
Funkcje urządzeń i typowe błędy podczas pracy
Współczesne maszyny TIG AC/DC wyposażone w regulację balansu, zmianę częstotliwości prądu oraz funkcję pulsu ułatwiają odpowiednią konfigurację. Tryb AC z balansem na poziomie 65–75% zapewnia idealną równowagę między czyszczeniem a głębokością wtopienia w przypadku stopów lekkich. Funkcja pulsu sprawdza się znakomicie przy cienkich blachach nierdzewnych, skutecznie ograniczając objętość wprowadzanego ciepła. Wiele nowszych modeli posiada dodatkowo tryb synergii. Wbudowany procesor automatycznie dobiera napięcie i prędkość podawania drutu do zadanej grubości elementu.
Oprócz parametrów prądowych ogromne znaczenie ma dobór materiału dodatkowego. Dostawcy zajmujący się sprzedażą elektrod do spawania aluminium i stali nierdzewki zapewniają bogaty wybór produktów do różnych technik łączenia. W precyzyjnych pracach warsztatowych często sięga się po oznaczenia ER4043 dla stopów lekkich oraz ER308L dla nierdzewki. Warto jednak pamiętać, że symbole te opisują spoiwo w formie prętów TIG lub drutu MIG, a nie klasyczne elektrody otulone.
Najczęstsze problemy techniczne
Zbyt duża energia łuku stanowi podstawowy błąd mniej doświadczonych operatorów. Skutkuje to natychmiastowym przepaleniem cienkiego aluminium lub trwałym przegrzaniem nierdzewki. Kolejnym grzechem jest brak prób na materiale odpadowym przed nałożeniem właściwej spoiny. Niewłaściwe prowadzenie uchwytu drastycznie obniża jakość złącza. W metodzie MIG/MAG nadmierny wysuw drutu destabilizuje proces i generuje duże ilości uciążliwych odprysków.
Trudności powtarzające się pomimo prawidłowych ustawień zazwyczaj wskazują na zły stan techniczny samej maszyny. Nieszczelności w układzie gazowym, zużyta elektroda wolframowa lub uszkodzony mechanizm podajnika drutu wymagają fachowej interwencji. Firma Tech-Mig zajmuje się od 1990 roku naprawą oraz serwisem urządzeń spawalniczych, diagnozując usterki wpływające na stabilność parametrów roboczych. Regularne przeglądy i wymiana wyeksploatowanych części pozwalają utrzymać sprzęt w pełnej gotowości.
Wpływ sprawności sprzętu na finalny rezultat
Dobra konfiguracja maszyny zależy od wybranej metody, charakterystyki obrabianego detalu oraz ogólnej kondycji wyposażenia warsztatu. Nie istnieje jedna recepta na idealne złącze. Zrozumienie różnic między stopami lekkimi a materiałami wysokostopowymi pozwala świadomie sterować zachowaniem łuku. Prowadzenie regularnych testów na próbkach oraz dbałość o konserwację podzespołów minimalizują ryzyko powstawania ukrytych wad. Prawidłowo działająca spawarka i wiedza operatora to podstawa powtarzalnych, trwałych połączeń.
Kategorie artykułów
Polecane artykuły
Oversize tunika – praktyczne porady, jak ją nosić z jeansami
Sweter tunika oversize to idealny wybór na chłodniejsze dni, łączący w sobie wygodę i styl. Wykonany z wysokiej jakości materiałów, zapewnia komfort noszenia przez cały dzień. Dzięki luźnemu krojowi, sweter tunika oversize doskonale sprawdzi się zarówno w codziennych stylizacjach, jak i na bardziej

Ferie w górach - idealne miejsce dla miłośników zimowych sportów
Ferie w górach to doskonała okazja, aby połączyć aktywny wypoczynek z relaksem w malowniczej scenerii. Region górski oferuje nie tylko stoki narciarskie, ale także wiele innych atrakcji dla miłośników zimowych sportów. Świeże powietrze, piękne widoki oraz różnorodne formy aktywności na świeżym powie